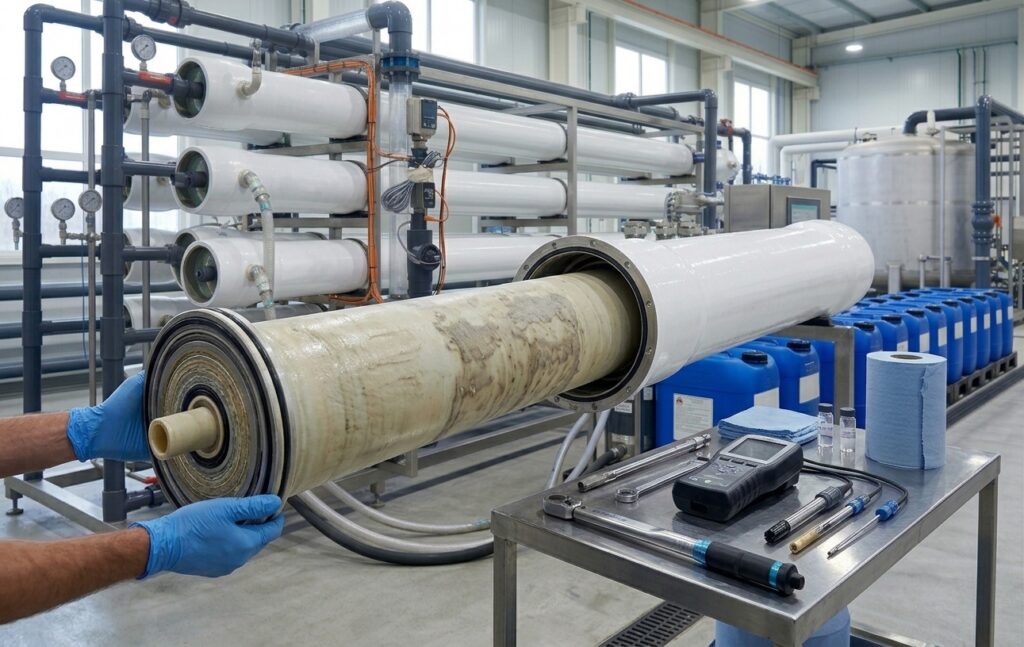
En una planta industrial de ósmosis inversa (OI), una pérdida de rendimiento no siempre significa que las membranas hayan llegado al final de su vida útil.
Una reducción del caudal de permeado, un aumento de la presión diferencial o un incremento del paso de sales pueden ser síntomas de problemas muy diferentes: ensuciamiento orgánico o biológico, incrustaciones minerales, contaminación por coloides o degradación química de la membrana.
Identificar correctamente la causa es fundamental. Un diagnóstico adecuado permite actuar sobre el problema antes de que se convierta en una pérdida permanente de rendimiento, evitar limpiezas químicas innecesarias y, en muchos casos, prolongar considerablemente la vida útil de las membranas.
El primer paso: analizar los datos en condiciones comparables
Los valores que aparecen en el sistema de control de una planta de OI no siempre permiten comparar directamente el rendimiento actual con el de la puesta en marcha.
La temperatura del agua, la salinidad, la presión de operación y el caudal de alimentación pueden variar significativamente y modificar el comportamiento de las membranas aunque estas se encuentren en buen estado.
Por este motivo, el seguimiento debe realizarse a partir de datos normalizados, comparando las condiciones actuales con unas condiciones de referencia.
Entre los principales parámetros que conviene controlar se encuentran:
- Caudal normalizado de permeado (Qp): permite detectar pérdidas de productividad de las membranas.
- Paso o rechazo de sales: proporciona información sobre la capacidad de separación y sobre posibles alteraciones de la capa activa.
- Presión diferencial normalizada (ΔP): permite identificar incrementos de pérdida de carga a través de los elementos y localizar posibles problemas de ensuciamiento.
Una secuencia sencilla de diagnóstico sería:
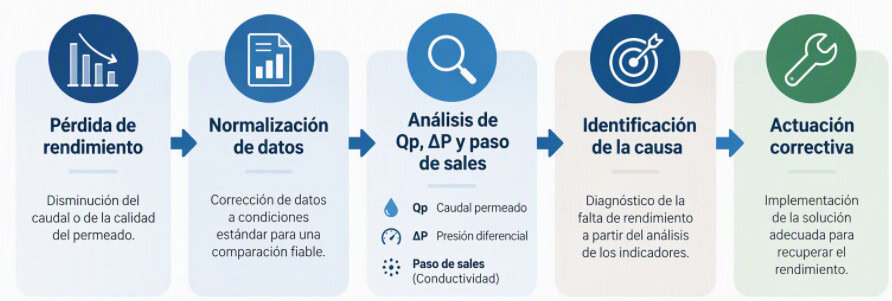
Esta metodología permite pasar de una simple observación de síntomas a un diagnóstico técnico basado en datos.
¿Qué nos dicen las membranas?
Una de las ventajas de la monitorización de una planta de ósmosis inversa es que determinados problemas se reflejan en los parámetros de operación.
No obstante, es importante analizar siempre el conjunto de variables y su evolución en el tiempo. Un único parámetro rara vez es suficiente para identificar el origen del problema.
1. Biofouling y ensuciamiento orgánico
El biofouling es especialmente frecuente en instalaciones alimentadas con aguas superficiales, agua de mar o efluentes con una elevada carga orgánica.
Los microorganismos pueden colonizar el canal de alimentación de las membranas y generar una matriz de sustancias poliméricas extracelulares (EPS), formando una capa que dificulta progresivamente el paso del agua.
¿Cómo se manifiesta?
Una de las señales más características es el incremento de la presión diferencial, especialmente en la primera etapa del sistema.
Habitualmente podemos observar:
- ΔP: aumento progresivo, frecuentemente más acusado en la primera etapa.
- Caudal de permeado: disminución progresiva.
- Paso de sales: puede mantenerse relativamente estable en las primeras fases y aumentar cuando el ensuciamiento afecta significativamente al funcionamiento de la membrana.
¿Cómo actuar?
La actuación dependerá de la naturaleza y grado del ensuciamiento. Cuando existe evidencia de contaminación orgánica o biológica, puede ser necesario realizar una limpieza química CIP alcalina, utilizando formulaciones adecuadas y, cuando proceda, tensioactivos o dispersantes.
Pero la limpieza de las membranas no debería ser la única actuación.
Si el origen está en el pretratamiento, es necesario revisar parámetros como la filtración, la dosificación química, la desinfección y las condiciones que están favoreciendo el crecimiento microbiológico.
Una CIP puede recuperar el rendimiento de las membranas, pero un pretratamiento deficiente volverá a generar el problema.
2. Scaling o incrustación mineral
El scaling aparece cuando determinadas sales alcanzan concentraciones superiores a su límite de solubilidad y precipitan sobre la superficie de la membrana o en el canal de alimentación.
Entre las incrustaciones más habituales se encuentran:
- Carbonato cálcico (CaCO₃)
- Sulfato cálcico (CaSO₄)
- Sulfato de bario (BaSO₄)
- Sílice (SiO₂)
A diferencia del biofouling, la incrustación suele presentar una mayor incidencia en las etapas finales del sistema, donde la concentración de sales es más elevada.
¿Qué síntomas podemos encontrar?
- ΔP: aumento progresivo, especialmente en las últimas etapas.
- Caudal de permeado: disminución.
- Paso de sales: puede aumentar cuando el ensuciamiento es severo o se produce deterioro de la superficie de la membrana.
En este caso, además de analizar los datos de operación, es importante revisar las condiciones que favorecen la precipitación.
¿Qué debemos revisar?
Entre otros aspectos:
- Porcentaje de recuperación de la planta.
- Calidad y composición del agua de alimentación.
- Dosificación y funcionamiento del sistema de antiincrustante.
- pH de operación.
- Índices de saturación correspondientes a las especies presentes.
- Evolución de la presión y del caudal por etapas.
La limpieza química deberá seleccionarse en función del tipo de incrustación identificado. Las formulaciones ácidas pueden ser adecuadas para determinadas sales, mientras que otras incrustaciones requieren tratamientos específicos.
Por eso, no todas las CIP son iguales ni una misma formulación sirve para cualquier tipo de scaling.
3. Degradación química de las membranas
Existe otro escenario completamente diferente: la membrana no está simplemente sucia, sino que ha sufrido un daño químico irreversible.
Las membranas de poliamida TFC utilizadas habitualmente en ósmosis inversa son sensibles a determinados agentes oxidantes. La exposición a cloro libre, dióxido de cloro u otros oxidantes puede deteriorar la capa activa de poliamida.
En estos casos, una limpieza química no solucionará el problema.
Cómo se comporta una membrana oxidada
El comportamiento puede ser especialmente llamativo:
- Caudal de permeado: puede aumentar de forma significativa.
- Paso de sales: aumenta de manera importante.
- Presión diferencial: normalmente no presenta el incremento característico de un ensuciamiento.
Es decir, la planta puede incluso producir más permeado mientras pierde capacidad de desalación.
Esta situación puede llevar a una interpretación errónea si únicamente se controla el caudal producido.
¿Qué hacer?
Cuando se confirma una degradación química de la membrana, la recuperación mediante CIP no es posible y será necesario sustituir los elementos afectados.
Además, hay que identificar la causa para evitar que el problema vuelva a producirse.
Entre las comprobaciones recomendables están:
- Control del cloro residual a la entrada de la OI.
- Verificación del funcionamiento del sistema de decloración.
- Control de ORP cuando resulte adecuado.
- Revisión de filtros de carbón activo.
- Comprobación de la dosificación de bisulfito sódico.
- Verificación de posibles entradas puntuales de oxidantes al sistema.
4. Ensuciamiento por coloides y sólidos
No todos los problemas de ensuciamiento son biológicos o minerales.
Las partículas coloidales, arcillas y otros sólidos finos pueden acumularse en el canal de alimentación y provocar una reducción de la productividad, acompañada de un incremento de la presión diferencial.
Este tipo de ensuciamiento suele estar estrechamente relacionado con el funcionamiento del pretratamiento.
Por ello, cuando aparece un aumento de ΔP en la primera etapa, conviene revisar también:
- Turbidez.
- SDI.
- Filtración previa.
- Estado de los filtros.
- Dosificación de coagulantes o floculantes.
- Posibles cambios en la calidad del agua de alimentación.
Una matriz sencilla para orientar el diagnóstico
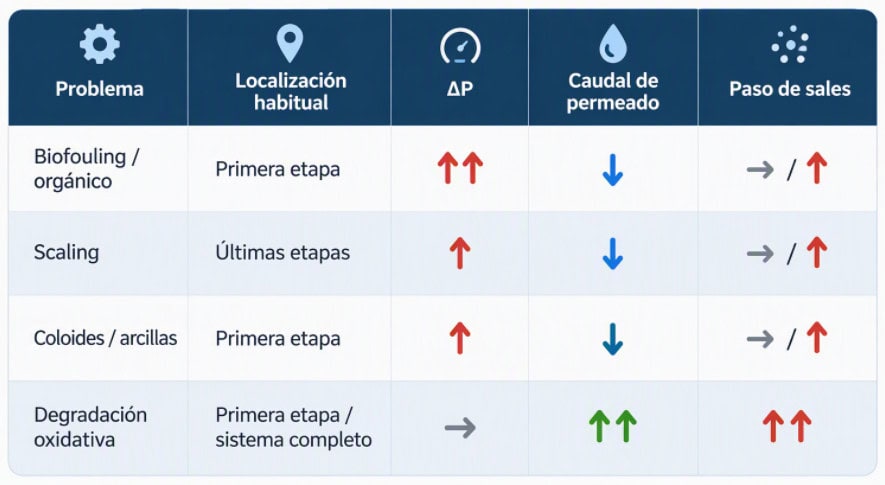
Esta tabla debe utilizarse como herramienta de orientación, no como un diagnóstico definitivo. La interpretación correcta requiere analizar la evolución temporal de los parámetros y las condiciones reales de operación de cada instalación.
¿Cuándo realizar una limpieza CIP?
Uno de los errores más habituales en el mantenimiento de una OI es esperar demasiado para realizar una limpieza.
A medida que el ensuciamiento se consolida, su eliminación puede resultar más difícil y la recuperación de las membranas puede ser menor.
Como referencia, muchos fabricantes y operadores utilizan como indicadores de necesidad de limpieza valores del orden de:
- Incremento de la presión diferencial: alrededor del 15 % respecto al valor normalizado de referencia.
- Pérdida de caudal normalizado de permeado: alrededor del 10 %.
Estos valores deben interpretarse según las características de cada instalación y las recomendaciones del fabricante de las membranas.
La clave no está únicamente en cuándo limpiar, sino en por qué se ha producido el ensuciamiento.
El mantenimiento empieza antes de la membrana
Un programa eficaz de mantenimiento de una planta de ósmosis inversa no debería centrarse exclusivamente en las membranas.
El estado del pretratamiento, la calidad del agua de alimentación, la instrumentación y las condiciones de operación tienen una influencia directa sobre la vida útil de los elementos.
Un programa de mantenimiento preventivo debería incluir:
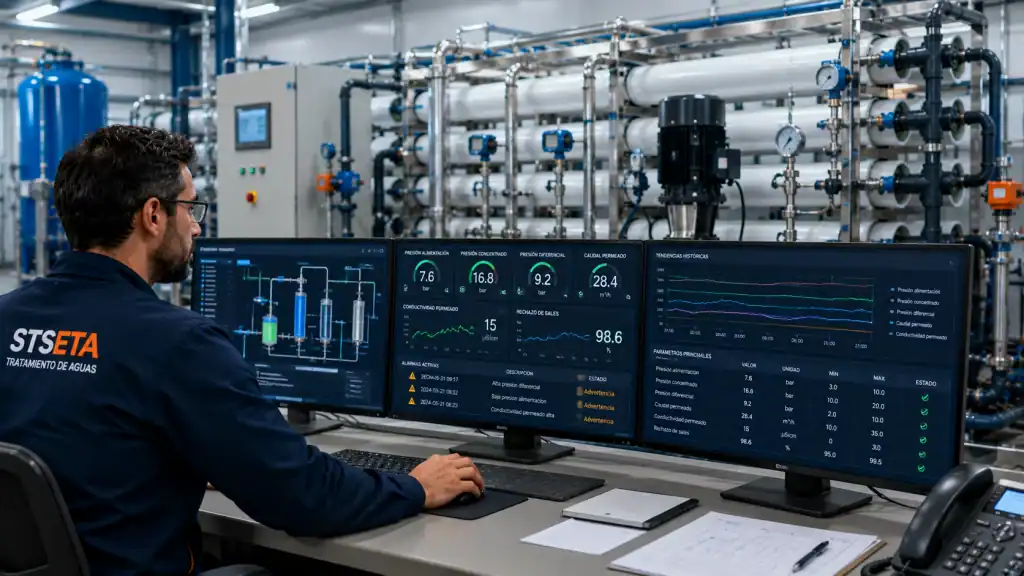
1. Seguimiento de datos normalizados
Registrar y analizar periódicamente caudales, presiones, conductividad y temperatura, comparándolos con las condiciones de referencia.
2. Control del pretratamiento
Revisar turbidez, SDI, filtración, dosificación química y sistemas de decloración.
3. Seguimiento por etapas
Analizar el comportamiento de cada etapa permite localizar dónde comienza el deterioro y diferenciar un problema general de uno localizado.
4. Limpiezas CIP basadas en el diagnóstico
Seleccionar la formulación química en función del tipo de ensuciamiento y no simplemente aplicar una limpieza estándar.
5. Gestión de membranas y repuestos
Disponer de elementos compatibles, cartuchos, productos químicos y repuestos críticos reduce el riesgo de paradas prolongadas.
Diagnosticar bien también es ahorrar
En una planta de ósmosis inversa, sustituir membranas no debería ser siempre la primera respuesta ante una pérdida de rendimiento.
Una caída del caudal, un aumento de ΔP o un incremento del paso de sales son síntomas, no necesariamente la causa del problema.
La combinación de datos normalizados, análisis por etapas, revisión del pretratamiento y conocimiento del comportamiento de las membranas permite determinar si estamos ante un problema de fouling, scaling, coloides, degradación química o una combinación de varios mecanismos.
Y cuanto antes se identifique la causa, mayores serán las posibilidades de recuperar el rendimiento sin recurrir prematuramente a la sustitución de las membranas.
Soporte técnico para plantas de ósmosis inversa
En Servicios Técnicos SETA trabajamos con sistemas de tratamiento de agua industrial y ofrecemos soporte técnico independiente del fabricante para el mantenimiento y optimización de instalaciones de ósmosis inversa.
Nuestro servicio incluye:
- Diagnóstico operativo y análisis de rendimiento de bastidores de OI.
- Análisis de datos normalizados y comportamiento por etapas.
- Identificación de fouling, scaling y otros mecanismos de ensuciamiento.
- Definición y optimización de protocolos de limpieza CIP.
- Suministro de membranas y consumibles multimarca.
- Repuestos y asistencia técnica para mantenimiento de instalaciones.
¿Tu planta ha perdido caudal, ha aumentado su presión diferencial o está dejando pasar más sales?
Analizar correctamente los datos puede ser el primer paso para recuperar el rendimiento y evitar una sustitución prematura de las membranas.
Consulta con nuestro equipo técnico.